
PZT(锆钛酸铅)PZT(锆钛酸铅)压电陶瓷具有良好的压电、介电及机电转换性能,被广泛应用于超声换能器、传感器、执行器等领域。随着压电器件向大尺寸、薄型化方向发展,如何获得厚度均匀、结构致密的陶瓷坯体,成为生产过程中需要重点解决的问题。
流延成型则能够通过连续涂布的方式获得尺寸可调、厚度均匀的陶瓷生坯,为大面积压电器件制造提供了新的工艺路径。
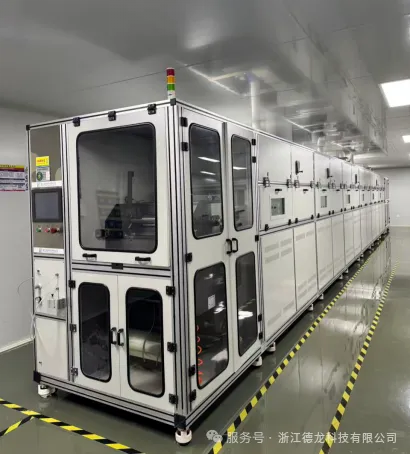
那么,PZT陶瓷流延过程中,哪些参数真正影响最终性能?
一、粉体粒径:先把浆料状态调好
流延成型的基础是稳定的陶瓷浆料。PZT粉体经过球磨后,粒径会发生变化,并进一步影响浆料的黏度、流动性和成型效果。粒径过大,容易造成分散不充分;粒径过小,又可能使浆料状态发生变化,不利于稳定流延。
相关实验表明,当PZT-5A预烧粉平均粒径控制在400 nm左右时,浆料具有较好的成型性能,制得的陶瓷厚膜表面更加平整,厚度也更加均匀。
因此,粉体粒径并非单纯追求“越小越好”,而需要与浆料配方及流延工艺相匹配。
二、刮刀高度:影响厚度,也影响缺陷
刮刀是流延设备控制膜层厚度的重要部件。
随着刮刀高度增加,得到的陶瓷厚膜会逐渐变厚。但膜层过厚后,干燥过程中溶剂向外扩散的难度增加,容易造成内外收缩不一致,进而产生孔隙或裂纹。
实验中,刮刀高度为250 μm时,所得PZT厚膜表面较为均匀,孔隙较少,最终陶瓷的致密度达到97.58%左右,压电应变常数d33达到451 pC/N。
这也说明,流延机刮刀需要具备稳定、精准的间隙调节能力,才能保证大面积膜层的一致性。
三、流延速度:稳定成膜的关键
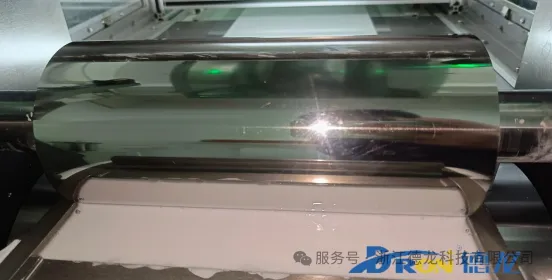
流延速度同样需要合理控制。
速度过快,浆料来不及充分铺展,容易出现膜层不连续;速度过慢,则会增加浆料与空气接触的时间,使气孔等缺陷更加明显。
实验结果显示,采用约0.28 m/min的流延速度时,PZT陶瓷能够获得较好的综合性能。由此可见,流延速度需要与浆料黏度、刮刀高度以及设备运行状态协同调整,而不是单独设定。
对于实际生产而言,稳定的基带运行和精准的速度控制,是保证连续成膜的重要基础。

四、热压压力:决定叠层质量
当PZT生坯需要进行多层叠合时,热压压力会进一步影响层间结合及烧结后的致密程度。
压力过小,各层之间容易存在间隙;压力过大,则可能造成层间错位甚至产生裂纹。
研究结果表明,当叠层热压压力控制在3.0 kN左右时,样品内部孔隙较少,综合性能较好。在优化条件下,PZT陶瓷的d33最高达到454 pC/N,致密度最高达到97.68%。
五、流延设备如何助力PZT陶瓷制造?
从实验结果可以看出,PZT流延成型是一项多参数协同工艺。
粉体决定浆料基础,浆料影响成膜状态,刮刀与流延速度决定膜层均匀性,而热压工艺进一步影响最终陶瓷的致密程度。
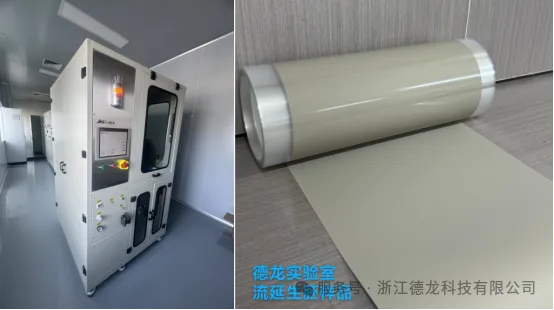
因此,在PZT、大尺寸压电陶瓷及多层压电器件生产中,除了优化材料体系,也需要依靠高稳定性的流延设备,对刮刀间隙、基带速度及干燥过程进行精准控制。
对于追求高一致性和规模化生产的压电陶瓷企业而言,稳定的浆料体系+精准的流延设备+合理的工艺参数,是获得高质量陶瓷生坯的重要基础。